דלג לתוכן
In English
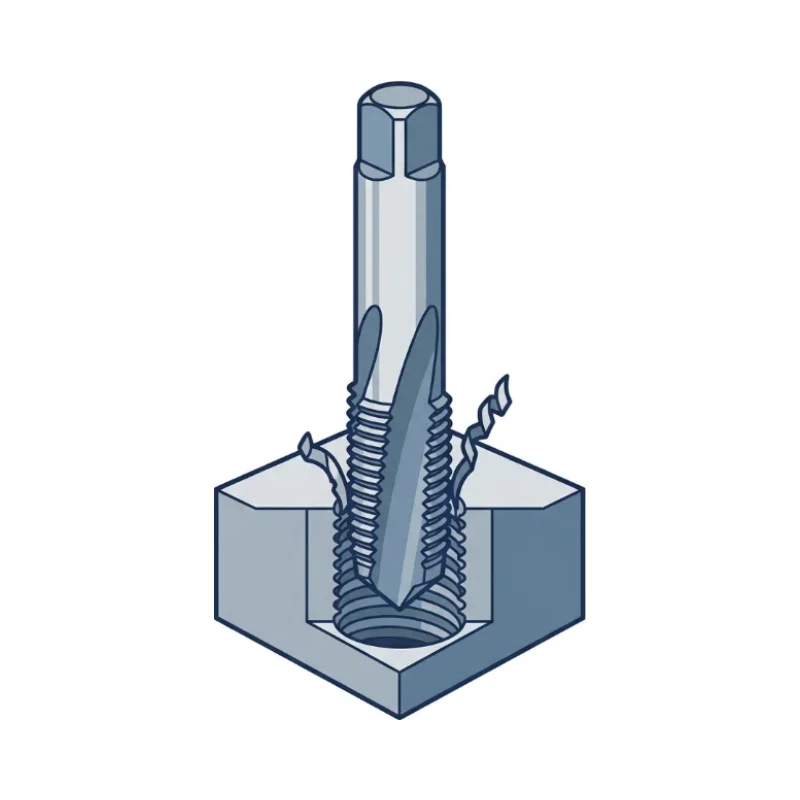
Cutting or forming internal threads in a pre-drilled hole using a tap.
הסבר
לפני ההברגה קודחים קדח בקוטר מוגדר, למשל 6.8 מ"מ ל־M8. מברז ספירלי מוציא את השבבים החוצה ומתאים לחור עיוור. מברז עם חוד מוציא אותם קדימה ומתאים לחור עובר. יש גם מברז לחיצה (Forming Tap) שלא יוצר שבבים בכלל.
מה זה אומר בפועל
במכונת CNC קודחים קדח 6.8 מ"מ, ואז המברז נכנס בסנכרון מלא בין הסיבוב לתנועה הצירית ויוצא בסיבוב הפוך. בהברגה ידנית משתמשים בידית מברז, מתחילים בניצב לחלק ומסובבים חצי סיבוב קדימה ורבע אחורה כדי לשבור שבבים. בחומרים קשים או בחורים עמוקים משתמשים בשמן חיתוך.
למה זה חשוב
- הדרך הסטנדרטית ליצור חורים מושחלים לברגים בתוך החלק עצמו.
- חוסך אומים ומאפשר הידוק מצד אחד בלבד.
- מברז לחיצה נותן הברגה חזקה יותר בלי שבבים, טוב לאלומיניום ולפלדה רכה.
בעיות נפוצות ופתרונות
- מברז שנשבר בחור עיוור בגלל שבבים או מגע בתחתית → משאירים מרווח, משתמשים במברז ספירלי ובמחזיק מברז עם מצמד מגביל מומנט.
- קדח קטן מדי → מומנט גבוה ושבר מברז; קדח גדול מדי → הברגה חלשה; קודחים לפי טבלה, ולמברז לחיצה קדח גדול יותר.
- הברגה עקומה בעבודה ידנית → משתמשים במוביל או מבריגים במכונה.
- מברז שבור בחלק יקר → מוציאים בעיבוד גיצי (EDM); בחלקים כאלה עדיף להבריג במכונה.
איפה משתמשים
- חורים מושחלים בגופי מכונות
- פלטות ותושבות
- חלקי אלומיניום ופלסטיק
- תחזוקה ותיקונים
- תבניות ומתקנים
- בתי מסבים ומכסים
נוסחאות ונתונים הנדסיים
קוטר קדח – מברז חותך
Ddrill ≈ d − Pקוטר קדח – מברז מעצב (Forming), בקירוב
Ddrill ≈ d − 0.5 · Pהזנה במכונה (סנכרון)
vf = P · n| d | קוטר נומינלי של ההברגה | mm |
| P | פסיעה | mm |
| Ddrill | קוטר המקדח | mm |
| n | מהירות סיבוב | rpm |
| vf | מהירות הזנה | mm/min |
ערכים מקובלים
- קדח להברגה – M3 / M4 / M5 / M6Ø2.5 / Ø3.3 / Ø4.2 / Ø5.0
- קדח להברגה – M8 / M10 / M12 / M16Ø6.8 / Ø8.5 / Ø10.2 / Ø14.0
- vc – מברז HSS בפלדה≈ 10–20 m/min
- אורך הברגה מומלץ – פלדה≈ 1–1.5 · d
- אורך הברגה מומלץ – אלומיניום≈ 2 · d
דוגמה: הברגת M8 (פסיעה 1.25) בפלדה: קדח Ø6.8. ב־vc = 10 m/min המהירות היא n ≈ 400 rpm, וההזנה חייבת להיות vf = 1.25 · 400 = 500 mm/min.
נוסחאות בסיסיות להערכה ראשונית. לתכנון סופי יש לבדוק מול התקן ונתוני היצרן.