דלג לתוכן
In English
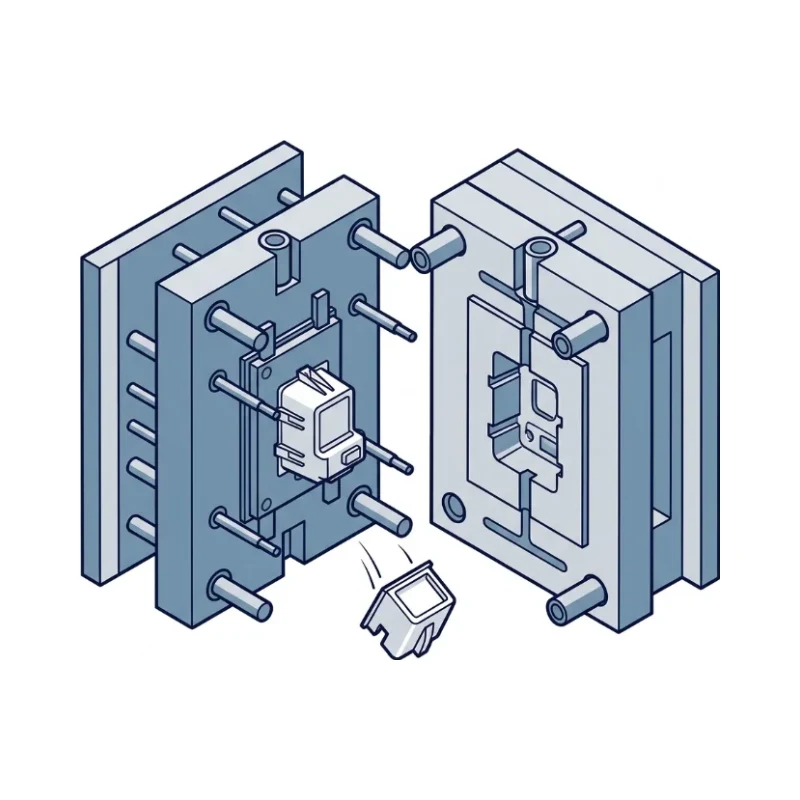
Producing plastic parts by injecting molten material into a steel mold; low unit cost at volume.
הסבר
התבנית יקרה, ולכן התהליך מתאים לכמויות של אלפים ומעלה. בתכנון החלק שומרים על עובי דופן אחיד, זווית שחרור (Draft), צלעות במקום עובי ורדיוסים.
מה זה אומר בפועל
גרגירי פלסטיק נמסים בבורג מחומם בתוך המכונה, והבורג דוחף אותם בלחץ גבוה לתוך תבנית מקוררת. אחרי כמה שניות עד דקה, כשהחלק התקרר מספיק, התבנית נפתחת ופינים פולטים את החלק. על החלק רואים את נקודת ההזרקה, סימני פיני פליטה וקו חלוקה במקום שבו שני חצאי התבנית נפגשים.
למה זה חשוב
- עלות נמוכה מאוד ליחידה בכמויות גדולות.
- חלקים מורכבים עם צלעות, תפסים והברגות בפעולה אחת.
- חזרתיות גבוהה ומגוון חומרים רחב, כולל חומרים ממולאים בסיבי זכוכית.
בעיות נפוצות ופתרונות
- אין זווית שחרור → החלק נתקע בתבנית ונשרט; ≈1°–2° בדפנות, ויותר במשטח מחוספס.
- תת-חתכים (Undercut) → מחייבים מגלשות בתבנית ומייקרים אותה; מתכננים תפסים שמשתחררים בלי מנגנון.
- קו הלחמה במקום שבו שתי חזיתות זרימה נפגשות → נקודה חלשה; משנים את מיקום נקודת ההזרקה.
- סבולות הדוקות כמו בעיבוד שבבי → לא ריאליות; מתאימים את הסבולות לחומר ולהתכווצות שלו.
איפה משתמשים
- מארזים למוצרי צריכה ואלקטרוניקה
- חלקי פנים ברכב
- ציוד רפואי חד-פעמי
- אריזות ומכסים
- מחברים חשמליים
- גלגלי שיניים ומסבים מפלסטיק