דלג לתוכן
In English
Local surface hardening by rapid electromagnetic heating followed by quenching.
הסבר
התהליך מהיר ומדויק, ומקשה רק אזורים נבחרים, כמו מסלולי גל, שיני מסרק ומשטחי מסב. כך מקשים גלים ליניאריים. החומר צריך להכיל מספיק פחמן, למשל C45 או 42CrMo4.
מה זה אומר בפועל
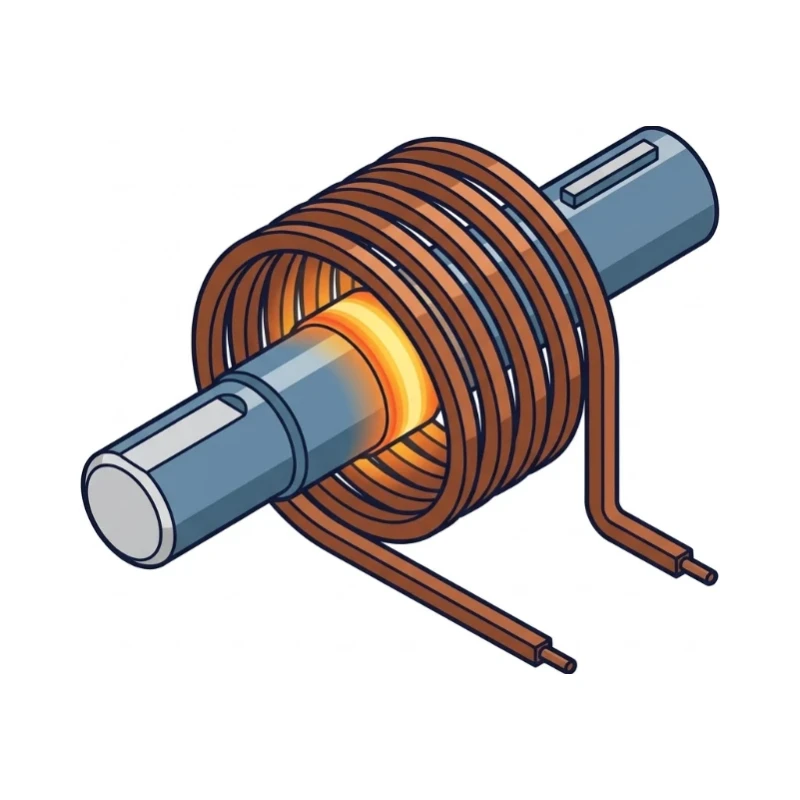
גל עובר בתוך סליל נחושת שמוזן בזרם בתדר גבוה. הזרמים המושרים מחממים רק את השכבה החיצונית לטמפרטורת הקשיה תוך שניות, ומיד אחר כך מקלחת מים מקררת את האזור. עומק השכבה המוקשית, ≈0.5–5 מ"מ, נקבע בעיקר לפי התדר וזמן החימום: תדר גבוה נותן שכבה רדודה.
למה זה חשוב
בעיות נפוצות ופתרונות
- פינות חדות, חורים וחריצים באזור המוקשה → חימום יתר וסדקים; מעגלים ומרחיקים פרטים.
- פלדה עם פחות מ־≈0.35% פחמן → לא מגיעה לקשיות מספקת; בוחרים C45, 42CrMo4 או דומה.
- גבול בין אזור מוקשה לרך במקום עם מאמץ גבוה → ריכוז מאמצים ועייפות; ממקמים את גבול האזור במקום עם מאמץ נמוך.
- בשרטוט חסרים עומק, קשיות ואזור → כותבים למשל "הקשיה באינדוקציה 55–60 HRC, עומק 1.5–2.5 מ"מ" ומסמנים את האזור.
איפה משתמשים
- גלים ליניאריים
- גלי ממסרות ומושבי מסבים
- מסרקים וגלגלי שיניים
- גלי ארכובה וגלי זיזים
- פינים ומוטות בוכנה
- מסלולים של מסבים גדולים